Стальные трубы с жесткими допусками: как производители контролируют внутренний диаметр, наружный диаметр и прямолинейность
News Details
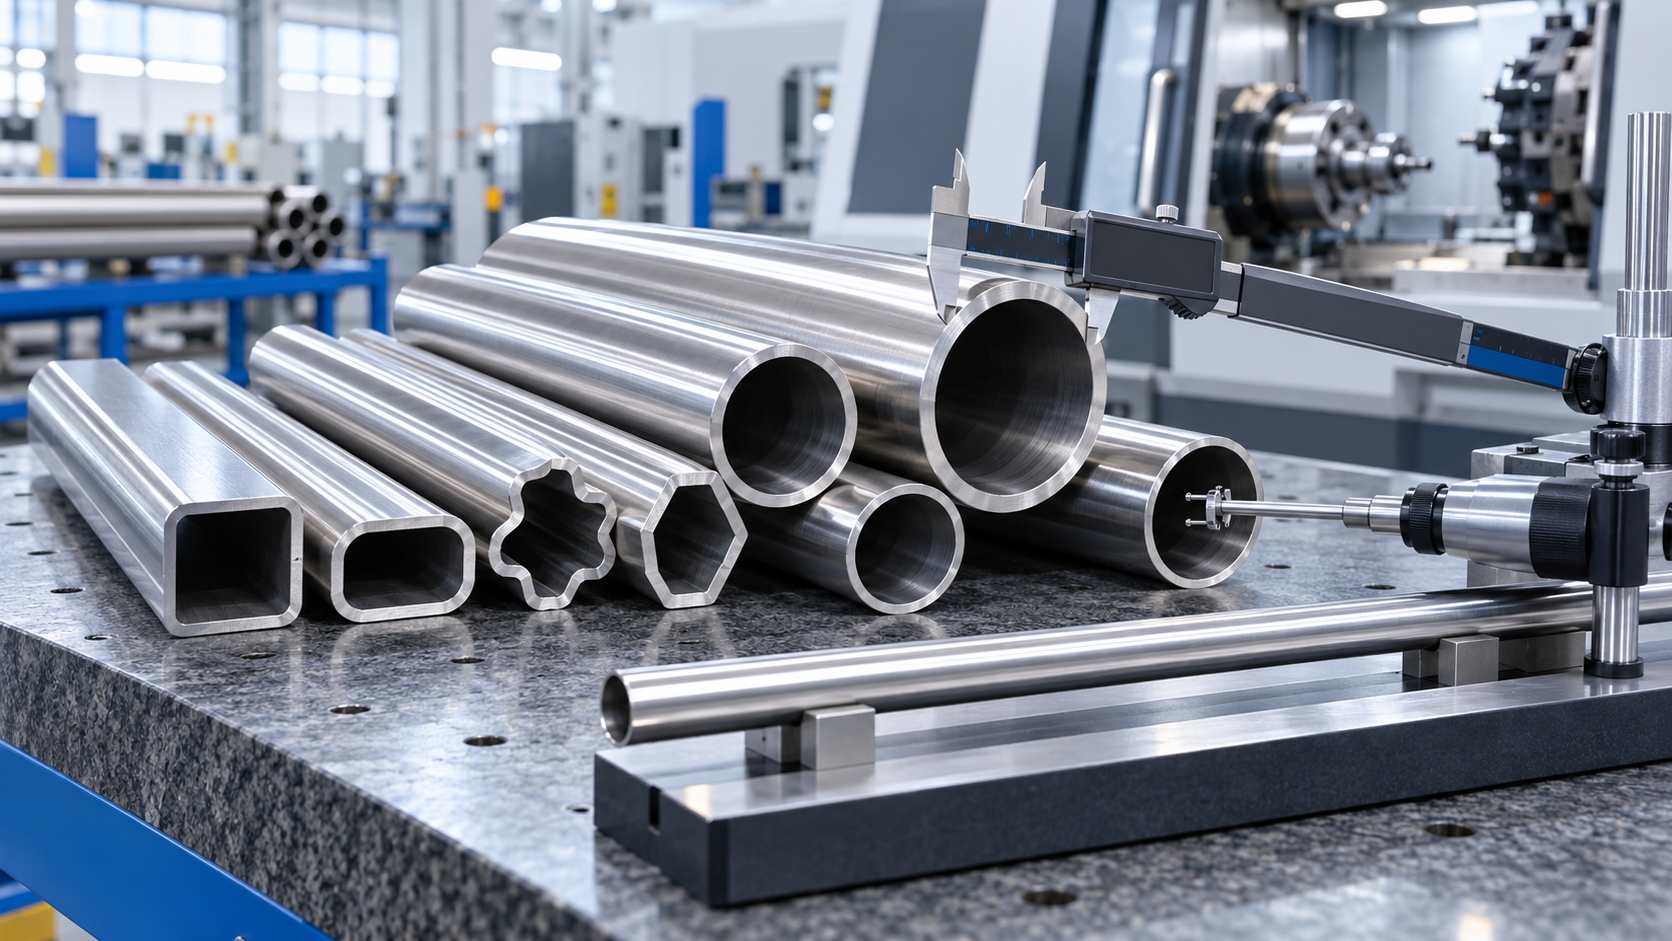
Во многих промышленных деталях стальная труба – это не просто полый брусок. Она должна точно подходить, скользить, герметично соединяться, вращаться или воспринимать нагрузку, и при этом погрешность должна быть минимальной. Именно поэтому покупатели перед размещением заказа часто обращают внимание на допуски по внутреннему (ID) и наружному (OD) диаметрам точной трубы, а также на допуск по прямолинейности.
Для гидравлических цилиндров, автомобильных деталей, сельскохозяйственных карданных валов, корпусов двигателей, пневматических систем и компонентов машин даже небольшое изменение размеров может привести к проблемам при сборке. Это также может вызвать вибрацию, утечки, преждевременный износ или плохой контакт поверхностей.
Как профессиональный производитель стальных труб, FAKESI специализируется на прецизионных стальных трубах, бесшовных стальных трубах, трубах для карданных валов (PTO) и фасонных стальных трубах. Благодаря холодному волочению, финишной обработке и строгому контролю производители могут более точно контролировать размеры и форму трубы от исходного сырья до финальной отгрузки.
Что такое стальная труба с жесткими допусками?
Стальная труба с жесткими допусками – это труба, изготовленная с более точным контролем ключевых размеров. К ним обычно относятся:
- Внутренний диаметр (ID)
- Наружный диаметр (OD)
- Толщина стенки
- Прямолинейность
- Круглость
- Качество поверхности
- Длина
Проще говоря, размеры трубы должны очень точно соответствовать чертежу или спецификации на покупку. Это важно, поскольку многие трубы используются как рабочие детали, а не только как конструкционный материал.
Например, труба гидравлического цилиндра требует гладкого и стабильного внутреннего отверстия. Труба карданного вала должна иметь хорошую прямолинейность для снижения вибрации. Труба корпуса двигателя нуждается в контролируемом наружном диаметре и толщине стенки для точной механической обработки. Таким образом, контроль допусков – это и вопрос качества, и вопрос производительности.
Почему важны допуски по ID и OD
Контроль ID и OD влияет на то, как труба взаимодействует с другими деталями.
Внутренний диаметр (ID) важен, когда внутри трубы движется другая деталь или когда внутренняя поверхность должна направлять, герметизировать или поддерживать давление. Если ID слишком мал, сборка может не удаться. Если он слишком велик, деталь может ослабнуть или потерять герметичность.
Наружный диаметр (OD) не менее важен. Он влияет на то, как труба устанавливается в зажимы, корпуса, подшипники, сварные узлы или обработанные детали. Плохой допуск по OD может привести к дополнительной механической обработке, повышенному проценту брака и замедлению производства.
Таким образом, когда покупатели спрашивают о допусках по ID и OD точной трубы, они по сути требуют стабильной производительности, упрощенной сборки и снижения общих затрат.
Как производители контролируют размеры труб
Производители контролируют ID и OD через несколько взаимосвязанных этапов. Каждый этап влияет на следующий, поэтому процесс должен быть стабильным от начала до конца.
Во-первых, исходная труба должна быть тщательно выбрана. Марка стали, толщина стенки, состояние поверхности и начальные размеры влияют на конечный результат. Если исходная труба имеет большие отклонения, удерживать жесткие финальные допуски становится сложнее.
Далее, для прецизионных стальных труб часто используется холодное волочение. В процессе холодного волочения труба протягивается через волоку, а во многих случаях – через оправку. Этот процесс уменьшает и формирует трубу с лучшим контролем, чем только горячее формование.
Затем может использоваться термообработка для снижения напряжений и улучшения механических свойств. После этого правка, резка, калибровка и финишная обработка поверхности помогают приблизить трубу к финальной спецификации.
Наконец, контроль подтверждает, соответствует ли труба чертежу. Это включает проверку ID, OD, толщины стенки, прямолинейности и состояния поверхности.
Холодное волочение и контроль оправки
Холодное волочение – один из ключевых методов производства стальной трубы с жесткими допусками. Оно может улучшить точность размеров, качество поверхности и прочность материала.
Волока контролирует наружный диаметр. Тем временем оправка помогает контролировать внутренний диаметр. Вместе они помогают сформировать более точную стенку трубы.
Однако инструмент должен быть хорошо спроектирован. Угол волоки, размер оправки, смазка, скорость волочения и степень обжатия влияют на результат. Если любой из этих факторов нестабилен, отклонения ID и OD могут увеличиться.
Именно поэтому опытные производители не полагаются только на один этап. Вместо этого они сочетают контроль инструмента, контроль процесса и данные контроля, чтобы поддерживать трубу в требуемых пределах.
Что означает допуск по прямолинейности
Допуск по прямолинейности описывает, насколько труба может изгибаться или отклоняться от прямой линии на заданной длине. Часто он указывается как значение на метр или на всю длину трубы.
Прямолинейность критична для деталей, которые вращаются, скользят или движутся в направлении с другими компонентами. Труба с плохой прямолинейностью может вызвать биение, вибрацию, неравномерный износ и напряжение при сборке.
Например, трубы карданных валов PTO и детали автомобильных трансмиссий нуждаются в стабильной прямолинейности, поскольку вращение увеличивает небольшие погрешности. Трубы гидравлических и пневматических цилиндров также требуют хорошей прямолинейности для плавного движения внутренних деталей.
Таким образом, допуск по прямолинейности – это не только визуальное требование. Он напрямую влияет на срок службы и стабильность работы.
Как контролируется прямолинейность
Контроль прямолинейности начинается со стабильного формования. Если напряжение при волочении неравномерно, труба может изгибаться после обработки. Поэтому степень обжатия, смазка, состояние волоки и термообработка имеют значение.
После формования трубы часто проходят через оборудование для правки. Для круглых труб обычно используется вальцовая правка. Машина применяет контролируемое давление для исправления изгиба, сохраняя стабильную форму трубы.
Для фасонных стальных труб правка может потребовать большей осторожности. Формы, такие как овальная, квадратная, прямоугольная, лимонная, треугольная или звездчатая профилированные трубы, по-разному реагируют на давление. В результате процесс правки должен соответствовать профилю трубы и ее конечному использованию.
После правки требуется контроль. Производители могут проверять прямолинейность на плоской платформе, с помощью шаблонов или измерительного оборудования в соответствии со спецификацией.
Почему также важны толщина стенки и круглость
ID, OD и прямолинейность – ключевые пункты, но они не работают изолированно. Толщина стенки и круглость также влияют на качество трубы.
Если толщина стенки неравномерна, у трубы могут быть слабые участки. Она также может обрабатываться неравномерно или деформироваться во время использования. В системах под давлением неравномерная толщина стенки может снизить безопасность и надежность.
Круглость также важна для прецизионных труб. Даже если средний OD выглядит правильным, плохая круглость может вызвать проблемы с посадкой. Это также может повлиять на герметичность, контакт подшипников и точность обработки.
Таким образом, полный план контроля должен включать не только один показатель. Надежный производитель рассматривает всю геометрию трубы.
Методы контроля для труб с жесткими допусками
Хорошее производство требует хороших измерений. Общие методы контроля включают:
- Штангенциркули и микрометры для проверки OD
- Индикаторы внутреннего диаметра или калибр-пробки для проверки ID
- Толщиномеры для контроля стенки трубы
- Шаблоны прямолинейности или платформы для проверки изгибов
- Измерители шероховатости поверхности, когда важна внутренняя или внешняя отделка
- Визуальные проверки на трещины, вмятины, царапины и окисление
Для индивидуальных заказов контроль можно настроить в соответствии с чертежом покупателя. Это помогает избежать путаницы и согласовать обе стороны перед массовым производством.
Что покупатели должны подтвердить перед заказом
Чтобы получить подходящую стальную трубу с жесткими допусками, покупатели должны предоставить четкую информацию на этапе запроса предложения (RFQ). Это снижает задержки и помогает производителю выбрать правильный процесс.
Ключевые детали включают:
- Марку стали или стандарт материала
- ID, OD и толщину стенки
- Требуемый диапазон допусков
- Допуск по прямолинейности
- Длину и допуск по длине
- Требования к отделке поверхности
- Потребности в термообработке
- Конечное использование и условия работы
- Количество и график поставки
- Чертеж или образец, если есть
Кроме того, покупатели должны указать, какой размер является наиболее критичным. Для некоторых деталей ключевым является ID. Для других OD или прямолинейность могут иметь большее значение. Четкий приоритет помогает заводу разработать лучший план процесса.
FAKESI Возможности производства прецизионных труб
FAKESI производит и поставляет бесшовные стальные трубы, высокоточные прецизионные стальные трубы, трубы для карданных валов PTO и фасонные стальные трубы. Ее продукция используется в гидравлических цилиндрах, пневматических цилиндрах, карданных валах сельскохозяйственной техники, автомобильных трансмиссионных валах, деталях автомобилей и мотоциклов, умных замках, корпусах двигателей и инженерной технике.
С процессами холодного волочения и финишной обработки FAKESI поддерживает индивидуальные решения для труб, где важны точность размеров и качество поверхности. Компания также работает с особыми профилями, включая лимонные, овальные, квадратные, прямоугольные, треугольные, звездчатые и другие индивидуальные формы.
Для B2B-покупателей это означает, что один поставщик может поддерживать как стандартные прецизионные трубы, так и более сложные требования к профилированным трубам.
Заключительные мысли
Контроль ID, OD и прямолинейности – это не один этап контроля. Это результат выбора материала, проектирования инструмента, холодного волочения, термообработки, правки, финишной обработки и тщательных измерений.
Когда эти этапы хорошо управляются, стальная труба с жесткими допусками может улучшить скорость сборки, снизить объем механической обработки и поддерживать лучшую производительность продукта.
Для покупателей в гидравлической, автомобильной, сельскохозяйственной и машиностроительной отраслях работа с опытным производителем прецизионных стальных труб, таким как FAKESI, помогает превратить требование чертежа в стабильную, повторяемую производственную деталь.


